
Gia công tem nhãn sau in
Thứ tự cán màng, ép kim và bế tem nhãn: Cách lựa chọn quy trình gia công sau in tem nhãn
Thứ tự cán màng, ép kim và bế thành phẩm không cố định cho mọi loại tem nhãn. Quy trình phù hợp phụ thuộc vào vật liệu in, loại keo, đặc điểm lớp phủ và yêu cầu kỹ thuật của sản phẩm.
Việc lựa chọn đúng thứ tự gia công giúp lớp màng bám chắc, họa tiết ép kim sắc nét và đường bế chính xác. Ngược lại, nếu bố trí công đoạn không phù hợp, tem nhãn có thể gặp các lỗi như bong màng, bong nhũ, biến dạng vật liệu hoặc sai lệch kích thước.
Thứ tự cán màng và ép kim phụ thuộc vào yêu cầu sản phẩm
Trong sản xuất tem nhãn, cán màng trước rồi ép kim là phương án được sử dụng khá phổ biến. Tuy nhiên, đây không phải quy trình bắt buộc.
Cán màng trước, ép kim sau
Cán màng tạo một lớp bảo vệ trên bề mặt tem nhãn. Lớp màng giúp tăng khả năng chống trầy xước, hạn chế tác động của độ ẩm và cải thiện độ bền bề mặt.
Sau khi cán màng, Tem Hoàng Gia tiến hành ép kim để tạo các chi tiết trang trí bằng nhũ kim loại. Phương pháp này phù hợp với nhiều loại tem nhãn cần kết hợp giữa lớp phủ bảo vệ và hiệu ứng ánh kim.
Tuy nhiên, một số loại màng có chất chống dính hoặc đặc tính bề mặt không phù hợp với công nghệ ép kim nóng. Điều này có thể làm giảm độ bám của lớp nhũ, đặc biệt ở những vùng ép kim có diện tích lớn hoặc họa tiết nhiều chi tiết nhỏ.
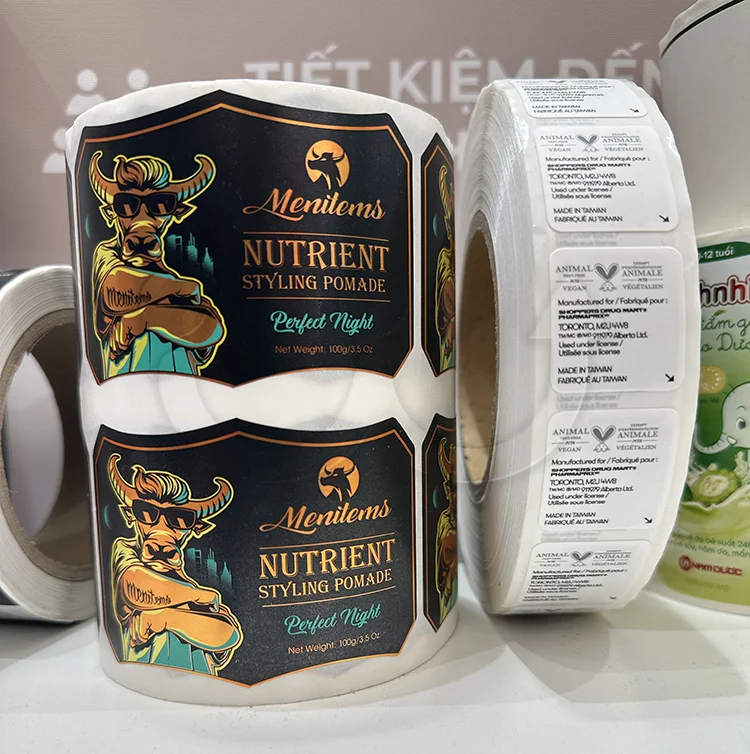
Ép kim trước, cán màng sau
Với những sản phẩm có yêu cầu đặc biệt về độ bám của nhũ, Tem Hoàng Gia dùng phương án ép kim trực tiếp trên bề mặt vật liệu in trước khi cán màng. Cách làm này giúp lớp nhũ tiếp xúc trực tiếp với bề mặt nền, hạn chế ảnh hưởng từ đặc tính chống dính của một số loại màng.
Tuy nhiên, lớp màng cán sau đó phải tương thích với lớp nhũ đã ép. Nếu lựa chọn vật liệu không phù hợp, lớp nhũ có thể bị ảnh hưởng trong quá trình cán màng.Vì vậy, cần kiểm tra độ bám dính và khả năng chịu gia công của từng tổ hợp vật liệu trước khi sản xuất hàng loạt.
Xem thêm : Làm thế nào để chọn loại màng cán tem nhãn sản phẩm
Khi nào nên bế trước và khi nào nên bế sau khi cán màng?
Bế tem nhãn là công đoạn sử dụng khuôn bế hoặc dao bế để tạo hình sản phẩm theo kích thước và đường viền thiết kế.
Xem thêm : Thuật ngữ bế trong in ấn
Thông thường, bế hoàn thiện được thực hiện sau khi cán màng và ép kim. Tuy nhiên, một số kết cấu tem nhãn cần thực hiện nhiều lần bế ở các giai đoạn khác nhau.
Quy trình bế – cán màng – bế
Một số loại tem niêm phong hoặc tem nhãn có cấu trúc keo đặc biệt cần loại bỏ một phần vật liệu hoặc lớp keo tại vị trí xác định.
Trong trường hợp này, Tem Hoàng Gia thực hiện bế bán phần ở công đoạn đầu để xử lý vùng vật liệu cần loại bỏ. Sau đó, tem nhãn được cán màng và tiếp tục bế hoàn thiện theo hình dạng thiết kế.
Quy trình này giúp kiểm soát cấu trúc sản phẩm và tạo ra những chi tiết kỹ thuật mà phương pháp bế một lần khó đáp ứng.
Lựa chọn giữa bế liên máy và bế ngoại tuyến
Ngoài thứ tự gia công, phương pháp bế cũng ảnh hưởng đến năng suất và khả năng đáp ứng đơn hàng.
• Bế liên máy: Công đoạn bế được tích hợp trong cùng dây chuyền sản xuất. Phương pháp này có tốc độ cao, phù hợp với đơn hàng số lượng lớn và quy trình ổn định.
• Bế ngoại tuyến : Công đoạn bế được thực hiện trên máy riêng. Phương pháp này linh hoạt hơn khi thay khuôn, điều chỉnh thông số và xử lý nhiều loại sản phẩm khác nhau.
Việc kết hợp hai phương pháp giúp nhà máy phân bổ sản xuất hợp lý. Các đơn hàng lớn có thể sử dụng dây chuyền bế liên máy, trong khi đơn hàng nhỏ hoặc nhiều quy cách được xử lý bằng máy bế ngoại tuyến.
Vật liệu và loại keo quyết định khả năng gia công sau in
Không phải vật liệu nào cũng phù hợp với cùng một quy trình cán màng, ép kim và bế. Mỗi loại có đặc tính bề mặt, khả năng chịu nhiệt và độ ổn định cơ học khác nhau.
Giấy couche và giấy tổng hợp
Giấy couche có bề mặt tương đối nhẵn, khả năng tiếp nhận lớp màng tốt và phù hợp với nhiều phương pháp gia công trang trí sau in.
Trong khi đó, giấy tổng hợp có đặc tính bề mặt và năng lượng bề mặt khác với giấy thông thường. Một số trường hợp cần xử lý corona để cải thiện khả năng bám dính trước khi cán màng. Nếu không xử lý phù hợp, lớp màng có thể xuất hiện hiện tượng bong hoặc phồng rộp trong quá trình sử dụng.
Vật liệu PET và PP
PET có khả năng chịu nhiệt và ổn định kích thước tương đối tốt. Vì vậy, vật liệu này có thể đáp ứng nhiều quy trình ép kim và cán màng khác nhau, tùy theo cấp vật liệu và thông số máy.
PP nhạy cảm hơn với điều kiện nhiệt trong một số ứng dụng. Nếu nhiệt độ hoặc áp lực ép kim vượt quá giới hạn phù hợp, vật liệu có thể co rút, cong vênh hoặc biến dạng. Do đó, cần lựa chọn nhiệt độ, áp lực và thời gian ép phù hợp với từng loại màng.
Xem thêm : Ứng dụng công nghệ ép kim cao cấp trong in ấn tem nhãn
Loại keo ảnh hưởng đến công nghệ ép kim
Keo cũng là yếu tố cần xem xét khi thiết kế quy trình gia công tem nhãn.
Chẳng hạn, một số loại keo nóng chảy có khả năng chịu nhiệt hạn chế. Khi tiếp xúc với nhiệt độ cao của công nghệ ép kim nóng, lớp keo có thể bị biến đổi, làm giảm độ bám dính hoặc ảnh hưởng đến cấu trúc tem.
Với những trường hợp này, nhà sản xuất có thể cân nhắc ép kim lạnh hoặc điều chỉnh vị trí công đoạn ép kim trong quy trình sản xuất. Trước khi triển khai hàng loạt, cần kiểm tra sự tương thích giữa vật liệu mặt, lớp keo, lớp màng và công nghệ gia công.
Xem thêm : Hướng dẫn toàn diện về các loại keo dán dùng cho tem nhãn
Tối ưu quy trình gia công để nâng cao năng suất và chất lượng
Một quy trình gia công sau in hiệu quả cần đáp ứng đồng thời hai mục tiêu: đảm bảo chất lượng thành phẩm và sử dụng máy móc hợp lý.
Trong thực tế, việc thay đổi liên tục giữa các đơn hàng có thể làm tăng thời gian chuẩn bị, thay khuôn, điều chỉnh máy và thay vật liệu.
Để hạn chế tình trạng này, có thể phân nhóm đơn hàng theo công nghệ gia công. Ví dụ, các đơn hàng cùng yêu cầu cán màng được bố trí sản xuất trong cùng một đợt trước khi chuyển sang nhóm sản phẩm cần ép kim hoặc bế.
Cách tổ chức này giúp giảm thời gian chuyển đổi công đoạn và cải thiện hiệu suất sử dụng thiết bị.
Kết luận: Không có một thứ tự gia công phù hợp cho mọi loại tem nhãn
Cán màng, ép kim và bế thành phẩm là những công đoạn có mối liên hệ chặt chẽ trong quá trình sản xuất tem nhãn. Thứ tự thực hiện cần được xác định dựa trên vật liệu mặt, loại keo, đặc tính lớp phủ, yêu cầu trang trí và kết cấu thành phẩm.
Trước khi sản xuất hàng loạt, Tem Hoàng Gia luôn thử nghiệm trực tiếp trên máy để đánh giá độ bám màng, độ bám nhũ, khả năng chịu nhiệt và độ chính xác của đường bế. Việc kết hợp lựa chọn quy trình phù hợp, kiểm soát thông số kỹ thuật, giảm lỗi sản xuất, nâng cao năng suất và duy trì chất lượng tem nhãn ổn định.
Gia công tem nhãn sau in
Thứ tự cán màng, ép kim và bế thành phẩm không cố định cho mọi loại tem nhãn. Quy trình phù hợp phụ thuộc vào nhiều yếu tố
Làm thế nào để chọn loại màng cán tem nhãn sản phẩm
Lựa chọn lớp màng cán phù hợp dựa trên môi trường sử dụng thực tế và hình ảnh thương hiệu là rất quan trọng
Phương pháp kiểm tra khả năng chống mài mòn của tem nhãn
kiểm tra khả năng chống mài mòn là bước kiểm soát chất lượng cần thiết đối với các loại tem nhãn có yêu cầu cao về độ bền thông tin được in
Tem nhãn sử dụng được bao lâu – Cách bảo quản tem nhãn
Tem nhãn sử dụng được bao lâu? Tìm hiểu thời gian lưu kho, nhiệt độ, độ ẩm và cách bảo quản tem decal tự dính để duy trì độ bám dính.
Ứng dụng công nghệ ép kim cao cấp trong in ấn tem nhãn
Công nghệ ép kim là giải pháp hiệu quả để nâng cao giá trị gia tăng trong in ấn tem nhãn. Ép kim nóng phù hợp với các sản phẩm cao cấp, số lượng nhỏ; ép kim lạnh phù hợp với sản xuất số lượng lớn, tốc độ cao.
Hướng dẫn toàn diện về các loại keo dán dùng cho tem nhãn
Lựa chọn sai loại keo, tem nhãn sau khi dán có thể bị bong mép hoặc rơi ra, làm giảm hình ảnh sản phẩm và thương hiệu.
Các phương pháp in và yếu tố ảnh hưởng chất lượng tem nhãn
In tem nhãn decal là phương pháp sử dụng một hoặc nhiều kỹ thuật in để tạo ra sản phẩm tem nhãn có lớp keo tự dính. Sau khi in,tem nhãn có thể bóc ra và dán lên sản phẩm…
In tem nhãn – Các hướng dẫn, lưu ý quan trọng về tem nhãn bạn cần biết !
In Tem nhãn không chỉ dừng lại với mục đích cung cấp thông tin về sản phẩm hay doanh nghiệp, mà còn phản ánh trực tiếp đến hoạt động và triết lý kinh doanh của một doanh nghiệp, thể hiện sự chú ý, cầu toàn của bạn đến từng chi tiết, thế nên không thể làm qua loa, cẩu thả.
Cách lựa chọn hình dạng tem nhãn phù hợp với sản phẩm của bạn
Việc lựa chọn hình dạng tem nhãn phù hợp đòi hỏi phải xem xét toàn diện bản chất của sản phẩm, thị trường mục tiêu và hình ảnh thương hiệu.

5 lý do để bạn nên cập nhập tem nhãn của mình
Tem nhãn bao bì được thay đổi giúp doanh nghiệp của bạn thổi sức sống vào thương hiệu, giúp bạn nổi bật trước các đối thủ cạnh tranh,thu hút khách hàng mới.
Hướng dẫn nhanh để lựa chọn chất liệu tem nhãn nhãn mác
Hãy xem xét hướng dẫn về chẩt liệu tem nhãn của Tem Hoàng Gia để bạn có thể tự tin lựa chọn một chất liệu tối ưu cho nhu cầu in tem nhãn của mình.

Các yếu tố ảnh hưởng đến độ kết dính của tem nhãn dán
Mời bạn tìm hiểu sâu hơn về các yếu tố ảnh hưởng đến độ kết dính, bởi cùng một loại keo trên tem nhãn nhưng sức bám dính trên nhiều bề mặt có thể khác nhau.

Tại sao màu trên tem nhãn có sự khác biệt so với thiết kế
Sự khác 5 kinh nghiệm của chuyên gia pha mựcbiệt giữa bản in và bản thiết kế tem nhãn Các màu trên tem,nhãn của bạn có thể trông khác với thiết kế của bạn vì nhiều lý do. Điều quan…

Bật mí cách thiết kế tem nhãn giúp doanh nghiệp thúc đẩy tiêu thụ
Khách hàng thường lựa chọn sản phẩm chỉ trong vài giây, với thời gian ngắn ngủi như vậy điều quan trọng đối với sản phẩm là gì ?

So sánh tem nhãn chống nước và tem nhãn chịu nước
Bạn không nên nhầm lẫn giữa Tem nhãn chống thấm nước với Tem nhãn chịu nước. Hãy đọc bài viết để thấy sự khác biệt !